



 13/07/2026
Máy đo độ nhớt là thiết bị xác định lực ma sát nội tại của chất lỏng để tính toán độ nhớt động lực học hoặc độ nhớt động học. Thiết bị vận hành dựa trên các nguyên lý đo momen xoắn lực cản quay, thời gian chảy dưới tác dụng của trọng lực qua mao quản, hoặc tốc độ rơi của vật thể. Đây là công cụ quyết định tính chính xác trong hoạt động nghiên cứu phát triển (R&D) và kiểm soát chất lượng (QA/QC) bán thành phẩm và thành phẩm.
1. Độ nhớt là gì và tại sao cần đo độ nhớt?
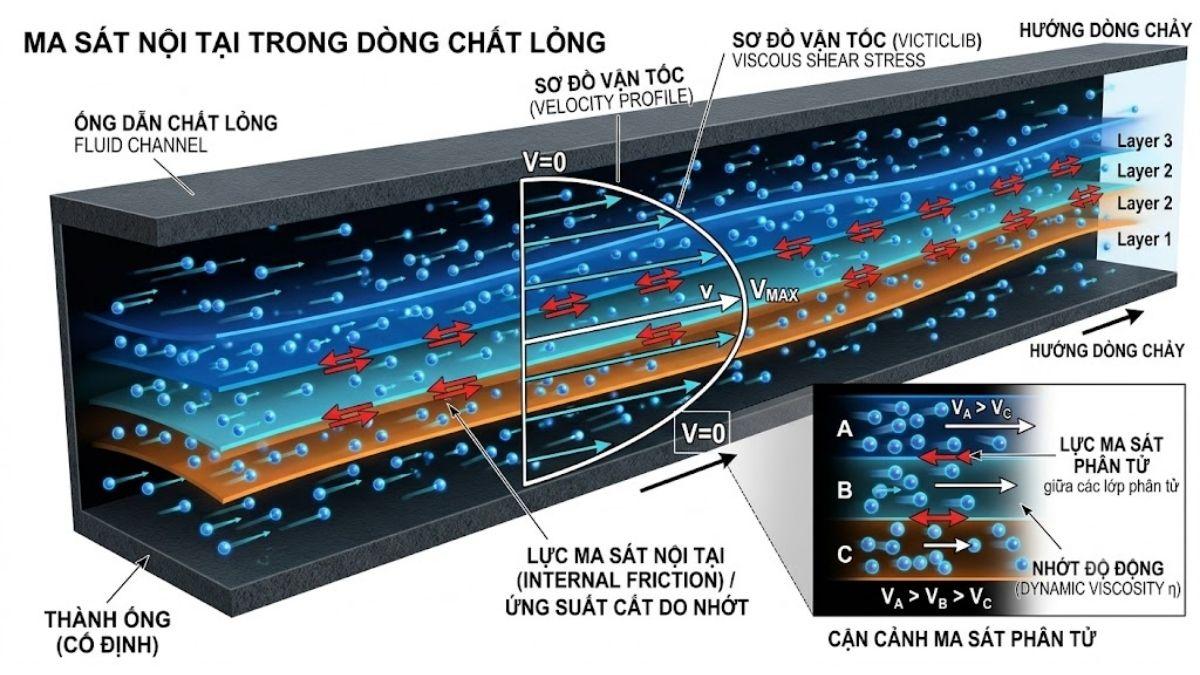
Độ nhớt (viscosity) là đại lượng vật lý đặc trưng cho sức cản của chất lỏng chống lại sự biến dạng dưới tác dụng của ứng suất cắt (shear stress). Xét về mặt vi mô, đây chính là lực ma sát nội tại giữa các lớp phân tử chất lỏng chuyển động với các vận tốc khác nhau.
Chất lỏng được chia thành hai nhóm chính dựa trên tính chất lưu học:
-
Chất lỏng Newton (Newtonian fluids): Có độ nhớt không thay đổi khi tốc độ cắt biến thiên (ví dụ: nước, dầu khoáng tinh khiết, cồn). Mối quan hệ giữa ứng suất cắt và tốc độ cắt là tuyến tính theo định luật Newton về ma sát nội tại.
-
Chất lỏng phi Newton (Non-Newtonian fluids): Có độ nhớt phụ thuộc vào tốc độ cắt và thời gian tác dụng lực (ví dụ: sơn, polymer, thực phẩm như tương cà, sữa chua).
Trong môi trường công nghiệp, việc kiểm soát trị số này trực tiếp quyết định khả năng vận hành của hệ thống kỹ thuật:
-
Ngành dầu khí & bôi trơn: Tiêu chuẩn ASTM D445 quy định dải sai số cho phép cực kỳ nghiêm ngặt đối với dầu nhờn động cơ để đảm bảo màng dầu không bị phá hủy dưới áp suất cực áp tại nhiệt độ làm việc lên tới 150 °C.
-
Ngành sơn và chất phủ: Độ nhớt quyết định độ dày màng sơn sau khi phun và khả năng chống chảy xệ (sagging) trên bề mặt thẳng đứng theo tiêu chuẩn ASTM D2196.
-
Ngành dược phẩm và mỹ phẩm: Ảnh hưởng trực tiếp đến khả năng phân liều của xi-lanh bơm tiêm hoặc tính đồng nhất của các hạt nhũ tương trong kem bôi da.
2. Phân loại các loại máy đo độ nhớt phổ biến hiện nay
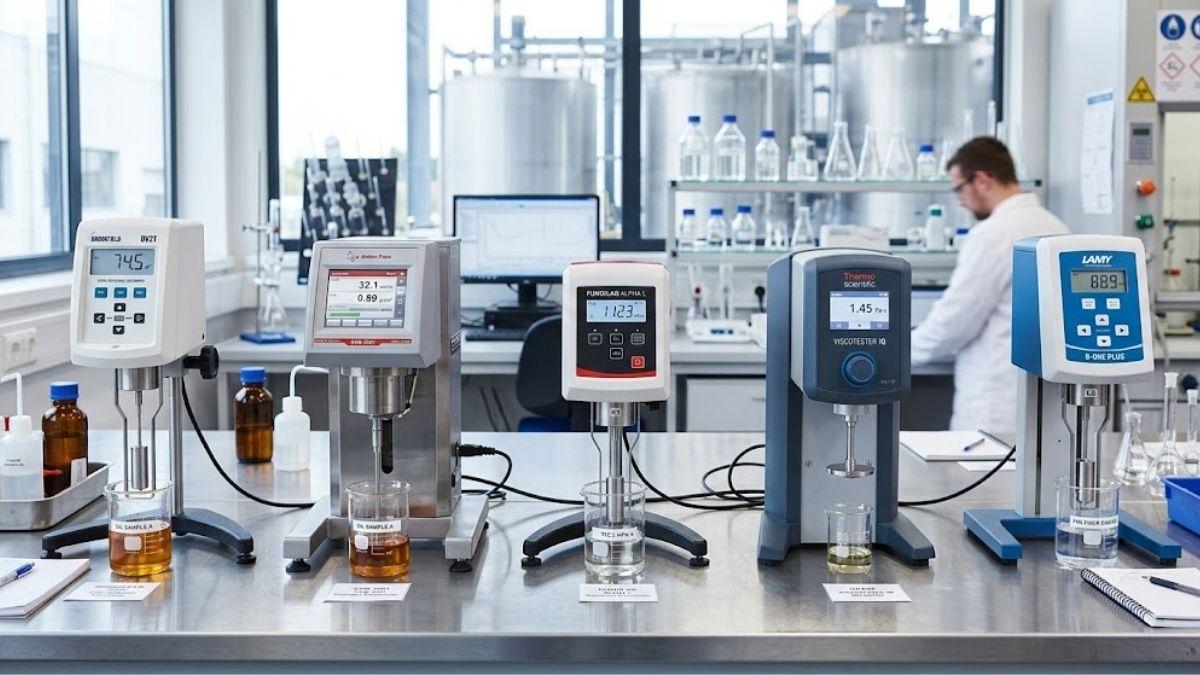
2.1. Máy đo độ nhớt quay (Rotational Viscometer)
Thiết bị này hoạt động bằng cách quay một trục đo (spindle) có dạng hình trụ hoặc hình đĩa ngập trong mẫu lỏng với một tốc độ góc xác định. Sức cản của chất lỏng tạo ra một momen xoắn ngược chiều tác dụng lên lò xo trục quay. Độ biến dạng đàn hồi của lò xo được cảm biến quang học hoặc từ tính chuyển đổi thành tín hiệu số, hiển thị trực tiếp dưới đơn vị centipoise (cP) hoặc milliPascal-giây (mPa.s).
Phương pháp này tuân thủ nghiêm ngặt các tiêu chuẩn ISO 2555 và ASTM D2196. Các dòng máy đo độ nhớt quay hiện đại thường trang bị các bộ trục đo tiêu chuẩn (thường ký hiệu từ LV1 đến LV4 cho dải độ nhớt thấp, hoặc RV1 đến RV7 cho dải độ nhớt trung bình và cao) phối hợp cùng dải tốc độ quay biến thiên liên tục từ 0.1 vòng/phút đến 200 vòng/phút nhằm thiết lập các tốc độ cắt (shear rate) định lượng phục vụ việc vẽ đường cong lưu biến của chất lỏng phi Newton.
2.2. Máy đo độ nhớt mao dẫn (Capillary Viscometer)
Phương pháp mao dẫn xác định độ nhớt động học (kinematic viscosity, ký hiệu là ν, đơn vị centistokes - cSt) bằng cách đo thời gian (tính bằng giây) một thể tích chất lỏng xác định chảy dưới tác dụng của trọng lực qua một mao quản thủy tinh hẹp có đường kính trong được định chuẩn từ trước.
Ba loại ống mao dẫn phổ biến nhất bao gồm:
-
Mao quản Ostwald: Thích hợp cho các phép đo thường quy với lượng mẫu lớn.
-
Mao quản Cannon-Fenske: Thiết kế chuyên dụng cho chất lỏng trong suốt hoặc mờ đục theo chuẩn ASTM D445 / ASTM D446.
-
Mao quản Ubbelohde: Có nhánh thông áp độc lập, giúp phép đo hoàn toàn không phụ thuộc vào thể tích nạp mẫu ban đầu, thích hợp cho các nghiên cứu đo độ nhớt nội tại của dung dịch polymer pha loãng.
Độ nhớt động học được tính toán theo công thức: ν = C × t Trong đó:
-
νlà độ nhớt động học (cSt) -
Clà hằng số hiệu chuẩn của ống mao quản (cSt/s) -
tlà thời gian dòng chảy qua hai vạch định mức (s)
2.3. Máy đo độ nhớt rơi bi (Falling Ball Viscometer)
Nguyên lý hoạt động của thiết bị này dựa trên định luật Stokes về lực cản của vật thể chuyển động trong môi trường liên tục. Cụ thể, thiết bị đo độ nhớt rơi bi Höppler (tuân theo chuẩn ISO 12058-1) sử dụng một ống thủy tinh chứa mẫu được đặt nghiêng một góc đúng 10° so với phương thẳng đứng. Một viên bi có đường kính và khối lượng riêng xác định được thả rơi tự do trong ống chứa đầy chất lỏng.
Kỹ thuật viên sẽ đo thời gian viên bi di chuyển qua khoảng cách hiệu chuẩn xác định giữa hai vạch chuẩn trên thân ống. Khi viên bi đạt trạng thái vận tốc tới hạn (vận tốc không đổi do lực đẩy Archimedes và lực ma sát trong cân bằng với trọng lực), độ nhớt động lực học được xác định trực tiếp thông qua thời gian rơi và độ chênh lệch khối lượng riêng giữa vật liệu làm bi và chất lỏng thử nghiệm. Thiết bị này đặc biệt tối ưu cho các mẫu trong suốt có độ nhớt trung bình như keo dán nhẹ, dung dịch gelatin hoặc silicon lỏng.
2.4. Máy đo độ nhớt dao động (Vibrational Viscometer)
Đây là giải pháp công nghệ hiện đại phục vụ việc giám sát liên tục (inline) trực tiếp trên các đường ống công nghệ hoặc bồn khuấy trộn công nghiệp mà không cần lấy mẫu ra ngoài. Thiết bị sử dụng một đầu dò (thường là thanh kim loại dạng âm thoa) được kích thích dao động cộng hưởng ở một tần số không đổi (thường từ 30 Hz đến 1000 Hz) trong môi trường chất lỏng.
Độ nhớt của mẫu tỷ lệ thuận với mức độ suy giảm biên độ dao động hoặc lượng điện năng cần thiết để duy trì biên độ dao động ổn định của đầu dò. Phương pháp này có ưu điểm vượt trội về tốc độ phản hồi thời gian thực, không bị ảnh hưởng bởi bọt khí hay dòng chảy chuyển động mạnh trong đường ống, đáp ứng các tiêu chuẩn điều khiển tự động hóa quy trình sản xuất hóa chất, thực phẩm.
3. Nguyên lý hoạt động và cách đọc chỉ số đo độ nhớt
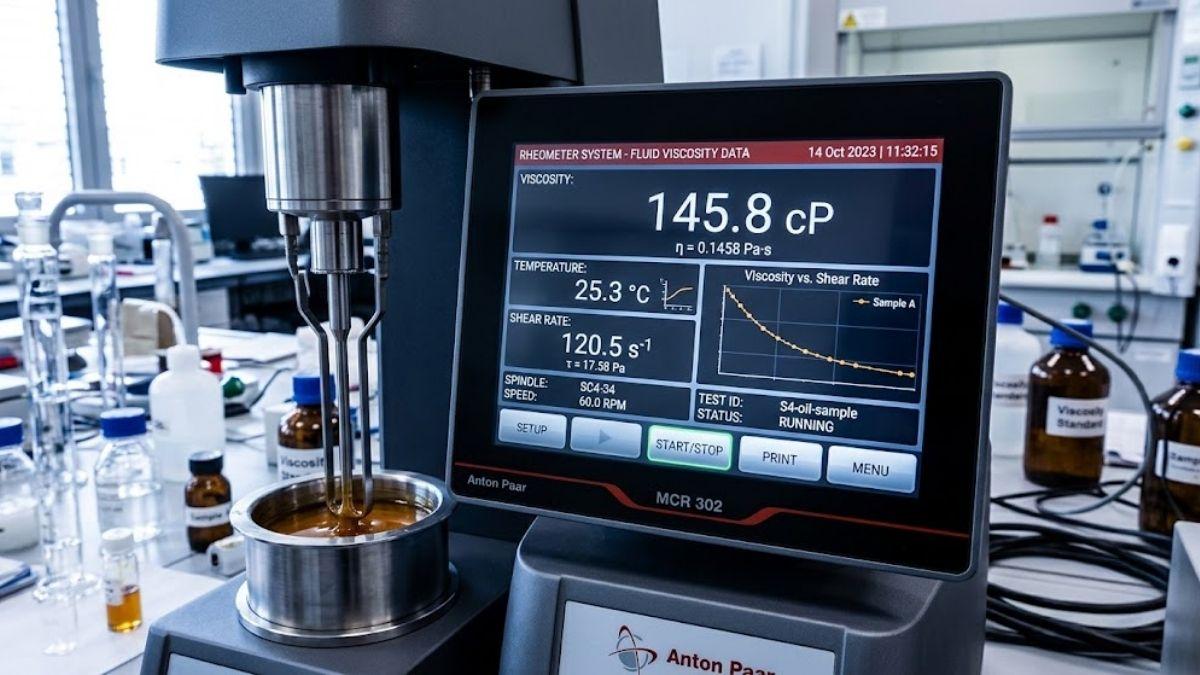
Để thu được kết quả đo có ý nghĩa khoa học và giá trị đối chiếu pháp lý, việc hiểu rõ đơn vị và các yếu tố ảnh hưởng trực tiếp là bắt buộc:
-
Đơn vị đo độ nhớt động lực học (Dynamic Viscosity - η): Đơn vị SI chuẩn là Pascal-giây (Pa.s) hoặc milliPascal-giây (mPa.s). Trong công nghiệp, đơn vị thực tế phổ biến nhất là centipoise (cP), với quy đổi vật lý:
1 cP = 1 mPa.s = 10⁻³ Pa.s. -
Đơn vị đo độ nhớt động học (Kinematic Viscosity - ν): Đơn vị tương ứng là mét vuông trên giây (m²/s), centistokes (cSt), với quy đổi vật lý:
1 cSt = 1 mm²/s = 10⁻⁶ m²/s. -
Mối liên hệ cấu trúc:
η = ν × ρ(Trong đóρlà khối lượng riêng của chất lỏng tại cùng một nhiệt độ đo định chuẩn, tính bằng g/cm³).
Nhiệt độ là biến số nhạy cảm nhất đối với phép đo độ nhớt. Trị số độ nhớt của đa số chất lỏng giảm phi tuyến tính khi nhiệt độ tăng, tuân theo phương trình thực nghiệm Andrade: η = A × e^(B/T) (Trong đó A, B là hằng số đặc trưng của chất lỏng, T là nhiệt độ tuyệt đối tính bằng Kelvin).
"Kiểm soát độ nhớt không đơn thuần là ghi nhận một con số trên màn hình, mà là việc duy trì nhiệt độ đồng nhất của mẫu ở mức sai số cực nhỏ dưới ±0.05 °C theo tiêu chuẩn ASTM D445. Chỉ một biến động nhỏ khoảng 1 °C cũng có thể làm sai lệch kết quả đo lên tới 10% đối với các dòng dầu bôi trơn công nghiệp." - Kỹ sư QA/QC của Labee chia sẻ.
Do đó, mọi thiết bị đo độ nhớt chuyên nghiệp bắt buộc phải đi kèm cảm biến nhiệt độ RTD Pt100 hoạt động đồng thời và mẫu thử phải được ổn nhiệt trong bể điều nhiệt tuần hoàn có độ ổn định nhiệt cao.
4. Bảng so sánh các loại máy đo độ nhớt theo ứng dụng
Dưới đây là ma trận đối chiếu định lượng giúp các Quản lý phòng thí nghiệm (Lab Manager) lựa chọn công nghệ phù hợp với loại mẫu và mục tiêu phân tích:
|
Loại thiết bị |
Dải đo phổ biến |
Sai số hệ thống |
Lượng mẫu tối thiểu |
Tiêu chuẩn bảo chứng |
Ứng dụng công nghiệp tiêu biểu |
Ưu điểm cốt lõi |
Nhược điểm kỹ thuật |
|---|---|---|---|---|---|---|---|
|
Đo độ nhớt quay |
1 cP đến 320.000.000 cP |
±1.0% dải đo |
8 ml đến 500 ml |
ASTM D2196, ISO 2555, ISO 3219 |
Sơn, polyme, mỹ phẩm, thực phẩm phi Newton |
Đo được cả chất lỏng phi Newton, phân tích lưu biến tốt |
Cần lượng mẫu lớn hơn, giá thành đầu tư trung bình-cao |
|
Đo độ nhớt mao dẫn |
0.2 cSt đến 100.000 cSt |
±0.1% đến ±0.35% |
10 ml đến 20 ml |
ASTM D445, ASTM D446, ISO 3104 |
Dầu mỏ, nhiên liệu lỏng, polymer pha loãng |
Độ chính xác phép đo cực cao, kết cấu dụng cụ đơn giản |
Chỉ đo được chất lỏng Newton, dễ bị tắc nghẽn mao quản |
|
Đo độ nhớt rơi bi |
0.6 cP đến 75.000 cP |
±0.5% đến ±2.0% |
45 ml |
ISO 12058, DIN 53015 |
Silicon, keo dán nhẹ, nước giải khát |
Phù hợp với chất lỏng Newtonian có độ nhớt trung bình |
Chỉ áp dụng cho mẫu hoàn toàn trong suốt để quan sát bi |
|
Đo độ nhớt dao động |
0.1 cP đến 1.000.000 cP |
±1.0% đến ±2.0% |
Đo trực tiếp |
ASTM D7483 |
Đường ống dẫn dầu nhờn, bồn phản hóa chất |
Đo liên tục thời gian thực, không cần lấy mẫu ra ngoài |
Nhạy cảm với hiện tượng đóng cặn cơ học trên bề mặt đầu dò |
5. Tiêu chí lựa chọn máy đo độ nhớt phù hợp cho phòng thí nghiệm
Việc lựa chọn thiết bị không phù hợp có thể dẫn đến hiện tượng quá tải cảm biến (torque overload) hoặc phép đo rơi vào vùng nhạy cảm thấp, gây sai số nghiêm trọng. Phòng mua hàng (Procurement) và kỹ thuật cần phối hợp rà soát 4 tiêu chí cốt lõi:
-
Dải độ nhớt hoạt động thực tế: Xác định rõ giới hạn dưới (mẫu loãng nhất) và giới hạn trên (mẫu đặc nhất). Ví dụ, các dung dịch sinh học loãng đòi hỏi dòng máy có độ nhạy lò xo cực cao (thường là chuẩn lò xo LV), trong khi asphalt nóng chảy hoặc keo epoxy đặc yêu cầu chuẩn lò xo lực lớn (chuẩn HA hoặc HB).
-
Khả năng kiểm soát nhiệt độ: Đối với các mẫu nhạy nhiệt cao như chất bôi trơn hàng không hay sô-cô-la lỏng, bắt buộc phải trang bị buồng gia nhiệt điều khiển số (chuyên dụng cho mẫu nhỏ) hoặc bể ổn nhiệt tuần hoàn kết nối trực tiếp với áo nước của cốc đo.
-
Lượng mẫu hiện có và chi phí dung môi: Các dòng máy đo độ nhớt quay tiêu chuẩn cần khoảng 500 ml mẫu cho một phép đo. Nếu mẫu là dược chất đắt tiền hoặc dung môi gốc hữu cơ độc hại khó thải bỏ, phải ưu tiên lựa chọn phụ kiện đo mẫu nhỏ (Small Sample Adapter - SSA) giúp giảm lượng mẫu xuống chỉ còn 8 ml đến 16 ml.
-
Sự tuân thủ các quy định pháp lý: Phòng thí nghiệm phân tích phục vụ EU-GMP / GMP-WHO bắt buộc phải chọn thiết bị có tính năng phần mềm tương thích hoàn toàn với tiêu chuẩn 21 CFR Part 11 (quản lý phân quyền người dùng, lưu vết lịch sử - audit trail).
6. Ứng dụng thực tế của máy đo độ nhớt trong các ngành công nghiệp
Thiết bị hiện diện tại hầu hết các công đoạn sản xuất để giám sát tính chất cơ lý của vật liệu lỏng:
-
Sản xuất thực phẩm và đồ uống: Trong sản xuất nước sốt sữa chua hay tương cà, chỉ số nhớt quyết định cấu trúc cảm quan (mouthfeel) của người tiêu dùng và khả năng vận chuyển của hệ thống bơm áp lực cao trong nhà máy.
-
Công nghiệp hóa mỹ phẩm: Dầu gội, sữa tắm, kem dưỡng da phải có tính lưu biến "giả dẻo" (shear-thinning) - tức là có độ nhớt cao khi đứng yên trong chai để tránh tách lớp phân tách pha, nhưng độ nhớt phải giảm mạnh khi vắt ra tay để dễ dàng xoa đều trên da.
-
Nghiên cứu sinh học và dược học: Đo lường độ nhớt của huyết tương, dịch khớp nhân tạo, thuốc tiêm truyền tĩnh mạch nhằm đảm bảo tính tương thích sinh học tối đa khi đi vào cơ thể người.
7. Hướng dẫn bảo quản và hiệu chuẩn máy đo độ nhớt định kỳ
Độ chính xác của các cảm biến momen xoắn có thể bị suy giảm cơ học sau khoảng 5.000 giờ hoạt động liên tục hoặc do tác động của bụi mịn và hóa chất ăn mòn xâm nhập vào hệ thống lò xo xoắn.
7.1. Quy trình Thao tác Chuẩn (SOP) Hiệu chuẩn Thiết bị đo độ nhớt quay
-
Bước 1: Chuẩn bị môi trường. Đặt máy đo độ nhớt trên bàn phẳng chống rung chuyên dụng. Bật bể ổn nhiệt tuần hoàn và thiết lập nhiệt độ chuẩn tại 25.0 °C (sai số cho phép tối đa ±0.05 °C).
-
Bước 2: Lựa chọn dầu chuẩn độ nhớt. Sử dụng dầu chuẩn đo độ nhớt silicon tinh khiết được chứng nhận truy xuất nguồn gốc NIST (NIST-traceable calibration standards). Chọn trị số dầu chuẩn gần nhất với dải đo thường quy của mẫu thử (ví dụ: dầu chuẩn 1000 cP nếu dải đo thực tế của mẫu là 800 - 1200 cP).
-
Bước 3: Ổn nhiệt mẫu. Rót chính xác thể tích dầu chuẩn vào cốc đo thủy tinh phẳng đáy. Đặt cốc vào bể tuần hoàn ổn nhiệt ít nhất 30 phút để nhiệt độ dầu chuẩn đồng nhất tuyệt đối tại 25.0 °C.
-
Bước 4: Tiến hành phép đo kiểm tra. Gắn trục đo tiêu chuẩn vào máy, hạ trục xuống vị trí ngập hoàn toàn đến vạch chỉ định trên thân trục. Thiết lập tốc độ quay và ghi nhận chỉ số đo sau khi giá trị đo ổn định hoàn toàn (thường sau 60 giây đo liên tục).
-
Bước 5: Đánh giá sai số. Sai số chấp nhận được của hệ thống bao gồm: Sai số của thiết bị (thường là ±1% dải đo đầy đủ của tổ hợp trục đo/tốc độ đó) cộng với sai số của dầu chuẩn (thường là ±1% trị số của dầu). Nếu kết quả nằm ngoài dải sai số này, thiết bị bắt buộc phải được hiệu chuẩn lại phần cứng bởi kỹ sư được ủy quyền từ hãng.
7.2. Hướng dẫn khắc phục sự cố (Troubleshooting) nhanh khi kết quả đo sai lệch
-
Hiện tượng dao động kết quả liên tục: Kiểm tra bọt khí bám dưới đáy đĩa của trục quay hoặc bọt khí li ti trong ống mao quản. Bọt khí hoạt động như các túi đàn hồi làm thay đổi momen cản của dòng chảy lỏng. Biện pháp xử lý là sử dụng bể siêu âm khử bọt khí hoàn toàn trước khi đo.
-
Lỗi quá tải cảm biến (Overload - EEEE hiển thị trên màn hình kỹ thuật số): Tốc độ quay được thiết lập quá cao đối với độ nhớt hiện tại của mẫu. Ngay lập tức giảm tốc độ quay hoặc thay đổi trục đo sang cỡ lớn hơn (ví dụ chuyển từ LV1 sang LV2).
-
Trục đo quay bị đảo chiều hoặc lắc lư: Kiểm tra khớp nối ren đầu trục. Khớp nối có thể bị cong do va đập vật lý trong quá trình vệ sinh tháo lắp hoặc do bụi bẩn kẹt trong rãnh ren. Vệ sinh sạch ren bằng cồn isopropyl hoặc liên hệ bộ phận kỹ thuật để kiểm tra độ thẳng trục của máy.
Xem Thêm: Hướng dẫn đầu tư Thiết bị & Vật tư phòng Lab trọn gói, chuẩn quốc tế 2026
8. Mua máy đo độ nhớt chính hãng ở đâu uy tín?
Việc đầu tư các dòng máy đo độ nhớt chất lượng cao luôn đòi hỏi sự bảo chứng tuyệt đối về nguồn gốc xuất xứ thiết bị và năng lực hỗ trợ dịch vụ sau bán hàng. Công ty TNHH Labee (với sàn thương mại điện tử chuyên ngành khoa học tại Labee.vn và hệ thống kho vận chiến lược tại KCN Tân Bình, TP.HCM và KCN Xuyên Á, Long An) là đơn vị phân phối chính hãng các giải pháp đo độ nhớt chuẩn xác tại thị trường Việt Nam.
Đối với các phòng thí nghiệm cần tối ưu hóa tối đa chi phí vận hành (đặc biệt là các lab thực hiện phép thử thường quy theo tiêu chuẩn ASTM D445):
-
Labee thiết kế danh mục thiết bị đo độ nhớt mao dẫn chế tạo từ thủy tinh Borosilicate 3.3 tinh khiết cao đến từ thương hiệu đối tác chiến lược Supertek (Ấn Độ - hơn 80 năm kinh nghiệm sản xuất, sở hữu chứng nhận ISO 17025/NABL).
-
Giải pháp này giúp các đơn vị kiểm nghiệm tiết kiệm từ 30% đến 40% ngân sách đầu tư cho phần dụng cụ tiêu hao so với các nguồn cung cấp từ Âu Mỹ, trong khi vẫn bảo đảm đầy đủ tính pháp lý và độ chính xác phép đo cho các hệ thống kiểm định chất lượng nghiêm ngặt nhất.
Đội ngũ Labee cam kết đồng hành toàn diện cùng khách hàng thông qua chính sách dịch vụ vượt trội:
-
Cung ứng chính hãng đầy đủ chứng từ CO/CQ, tờ khai hải quan minh bạch 100%.
-
Hỗ trợ dịch vụ kỹ thuật JIT (Just-In-Time) phản hồi nhanh chóng trong vòng 2-4 giờ đối với khu vực lân cận trung tâm kinh tế lớn để xử lý mọi sự cố thiết bị phát sinh, tránh làm gián đoạn chuỗi vận hành kiểm nghiệm của nhà máy dược phẩm hay phòng phân tích dịch vụ.
Để tối ưu hóa độ chính xác của phép đo và nhận được tài liệu hướng dẫn kỹ thuật chi tiết về COA, MSDS dầu chuẩn, quý khách vui lòng liên hệ trực tiếp với đội ngũ cố vấn kỹ thuật chuyên sâu của Labee để nhận được tư vấn tối ưu nhất cho cấu hình thiết bị của đơn vị mình.
Mục Q&A Chuyên Sâu (Technical & Troubleshooting FAQ)
Câu hỏi 1: Tại sao khi tôi đo cùng một mẫu dung dịch polymer phi Newton trên hai máy đo độ nhớt quay của hai hãng khác nhau lại thu được hai kết quả sai lệch đáng kể dù nhiệt độ ổn định hoàn hảo tại 25 °C?
Trả lời từ Chuyên gia Labee: Đối với chất lỏng phi Newton, độ nhớt của chất không phải là một hằng số vật lý cố định mà là một hàm số phụ thuộc vào tốc độ cắt (shear rate). Sự khác biệt này xuất hiện do hai máy đo độ nhớt có thể sử dụng hình học trục đo (spindle geometry) khác nhau hoặc rãnh cốc đo khác nhau, dẫn đến tốc độ cắt thực tế tác dụng lên mẫu là hoàn toàn khác nhau dù tốc độ góc (RPM) cài đặt hiển thị giống nhau. Để so sánh chính xác độ nhớt của chất lỏng phi Newton, bạn bắt buộc phải ghi rõ điều kiện đo bao gồm: Tốc độ cắt (1/s), hình học trục đo chi tiết và thời gian cắt trước khi đọc chỉ số ổn định.
Câu hỏi 2: Sự khác biệt bản chất giữa lò xo đo độ nhớt chuẩn LV (Low Viscosity) và RV (Regular Viscosity) là gì? Tôi có thể dùng hệ trục đo LV cho máy đo dùng lò xo chuẩn RV để đo mẫu loãng được không?
Trả lời từ Chuyên gia Labee: Sự khác biệt nằm ở momen xoắn đàn hồi định mức của lò xo xoắn bên trong máy. Lò xo chuẩn LV có momen xoắn định mức nhỏ hơn khoảng 7.5 lần so với lò xo chuẩn RV (673.7 dyne-cm so với 7187.0 dyne-cm). Nếu bạn gắn trục đo LV vào máy chuẩn lực RV, máy vẫn đo được nhưng độ nhạy lực ở dải nhớt thấp (< 100 cP) sẽ cực kỳ kém, dẫn đến sai số ngẫu nhiên rất lớn và độ lặp lại thấp. Việc sử dụng không đúng chuẩn lực lò xo đàn hồi định mức sẽ làm mất giá trị tham chiếu khoa học của phép đo.
Câu hỏi 3: Trong đo độ nhớt động học bằng mao quản thủy tinh Ubbelohde, hằng số hằng số mao quản C ghi trên thân ống có thay đổi theo thời gian không, và khi nào tôi cần mang ống đi hiệu chuẩn lại?
Trả lời từ Chuyên gia Labee: Hằng số ống mao quản C được xác định bởi kích thước hình học chính xác của mao quản thủy tinh bên trong. Về mặt lý thuyết vật lý, hằng số này không thay đổi. Tuy nhiên, trong thực tế vận hành, bề mặt thủy tinh bên trong mao quản có thể bị ăn mòn nhẹ bởi các tác nhân tẩy rửa mạnh có tính kiềm cao hoặc bị trầy xước vi mô do các hạt lơ lửng cứng trong mẫu dầu. Bạn cần mang ống đi hiệu chuẩn lại tại đơn vị đạt chuẩn ISO 17025 khi: Ống đã qua hơn 1000 chu kỳ đo, ống được vệ sinh bằng dung dịch kiềm nóng đậm đặc, hoặc khi phát hiện thời gian chảy của dầu chuẩn bị lệch quá 0.5% so với trị số danh định của dầu hiệu chuẩn chuẩn hóa.
Danh mục Tài liệu tham khảo (References)
- ASTM D445-19: Standard Test Method for Kinematic Viscosity of Transparent and Opaque Liquids (and Calculation of Dynamic Viscosity). https://www.astm.org/d0445-19.html
- ASTM D2196-15: Standard Test Methods for Rheological Properties of Non-Newtonian Materials by Rotational Viscometer. https://www.astm.org/d2196-15.html
- ISO 2555:2018: Plastics — Resins in the liquid state or as emulsions or dispersions — Determination of apparent viscosity by the Brookfield test method. https://www.iso.org/standard/69061.html
- ISO 12058-1:2018: Plastics — Determination of viscosity using a falling-ball viscometer — Part 1: Höppler viscometer. https://www.iso.org/standard/71064.html
- ISO/IEC 17025:2017: General requirements for the competence of testing and calibration laboratories. https://www.iso.org/standard/66912.html